Анализ на избора на материал за корпуса на литиевата батерия: Защо алуминият е първият избор в индустрията?
May 09, 2026
дефиниция на продукта
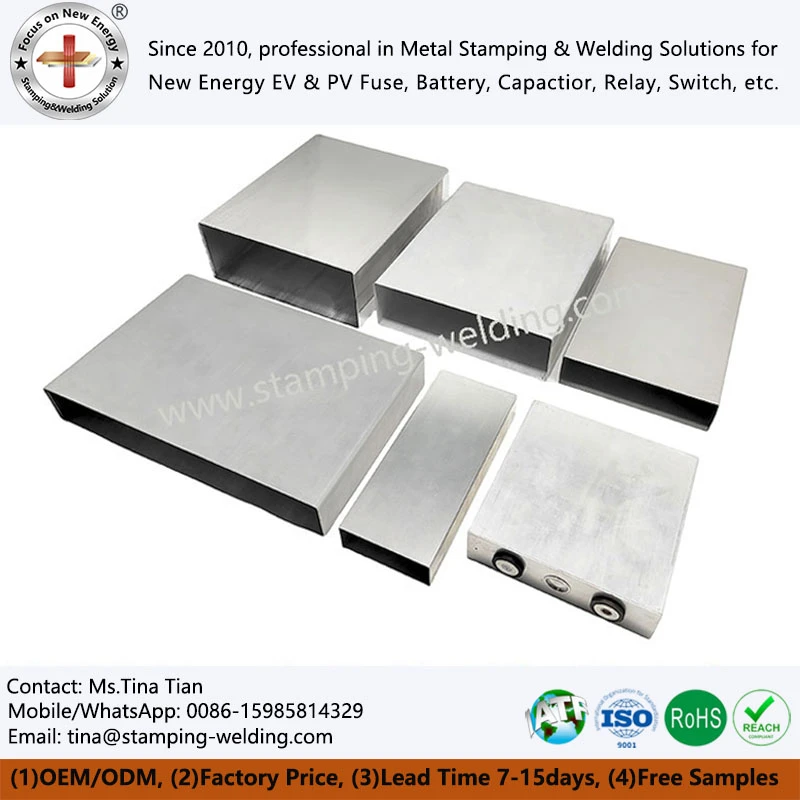
Алуминиевата обвивка на литиево-йонната батерия е квадратен или цилиндричен компонент на обвивката на батерията, изработен от алуминиева сплав като основен материал чрез процеси на прецизно щамповане, разтягане или формоване чрез екструдиране. Използва се за поставяне на клетките, електролитите и електродните компоненти на литиево-йонни батерии и осигурява механична защита, уплътняваща изолация и функции за топлопроводимост. Като ключов структурен компонент на литиево-йонните батерии, алуминиевата обвивка е в пряк контакт с вътрешната електродна група на батерията и участва в електрическата верига като част от отрицателните или положителните клеми на батерията. Поради това има строги технически изисквания за точност на размерите, качество на повърхността, въздухонепроницаемост и механична якост. Дебелината на стената на алуминиевата обвивка обикновено е между 0,2 mm и 1,0 mm, което варира в зависимост от капацитета на батерията. При батерии с квадратна алуминиева{10}}корпус корпусът обикновено се оформя един или повече пъти с помощта на процес на дълбоко изтегляне, със заоблен ъглов преход в долната част и структура за гофриране или заваряване, запазена в отворения край за уплътняване на връзката с капака. Вътрешната стена на алуминиевата обвивка трябва да бъде обработена с изолиращо покритие или покрита с изолиращо фолио, за да се предотврати вътрешно късо съединение между клемите на батерията и корпуса. В допълнение, повърхността на алуминиевата обвивка трябва да има добра устойчивост на електролитна корозия, тъй като електролитните компоненти като литиев хексафлуорофосфат в батерията са корозивни за металните материали.
Алуминиевата кутия за нови енергийни превозни средства се отнася конкретно до продукти от алуминиева кутия, използвани в батериите за нови енергийни превозни средства. Този тип продукт има по-високи изисквания за последователност, надеждност и безопасност и трябва да отговаря на националните стандарти като GB/T 31484 и GB/T 31485, както и на специфичните-за клиента изисквания за изпитване на вибрации, удар и екструдиране. На ниво клетка алуминиевата кутия за батерии и алуминиевата кутия с литиева клетка са различни изрази на един и същи тип продукт. Първият се фокусира повече върху функцията на черупката след сглобяването на батерията, докато вторият набляга на формата като контейнер с една клетка. Взривообезопасеният -дизайн на прореза на дъното на алуминиевата обвивка е важен елемент за безопасност в индустрията през последните години. Когато вътрешното налягане на батерията превиши зададения праг, долният взривозащитен-вентил ще даде приоритет на счупването и освобождаването на налягането, за да се избегнат по-сериозни последствия, причинени от цялостната експлозия на корпуса. В допълнение, равномерността на дебелината и разпределението на дебелината на стената на алуминиевата обвивка влияят директно върху гравиметричната енергийна плътност и обемната енергийна плътност на батерията. Твърде дебела обвивка ще намали енергийната плътност, а твърде тънка обвивка може да не осигури достатъчна механична опора и резервиране на безопасността.
Детайлен дисплей
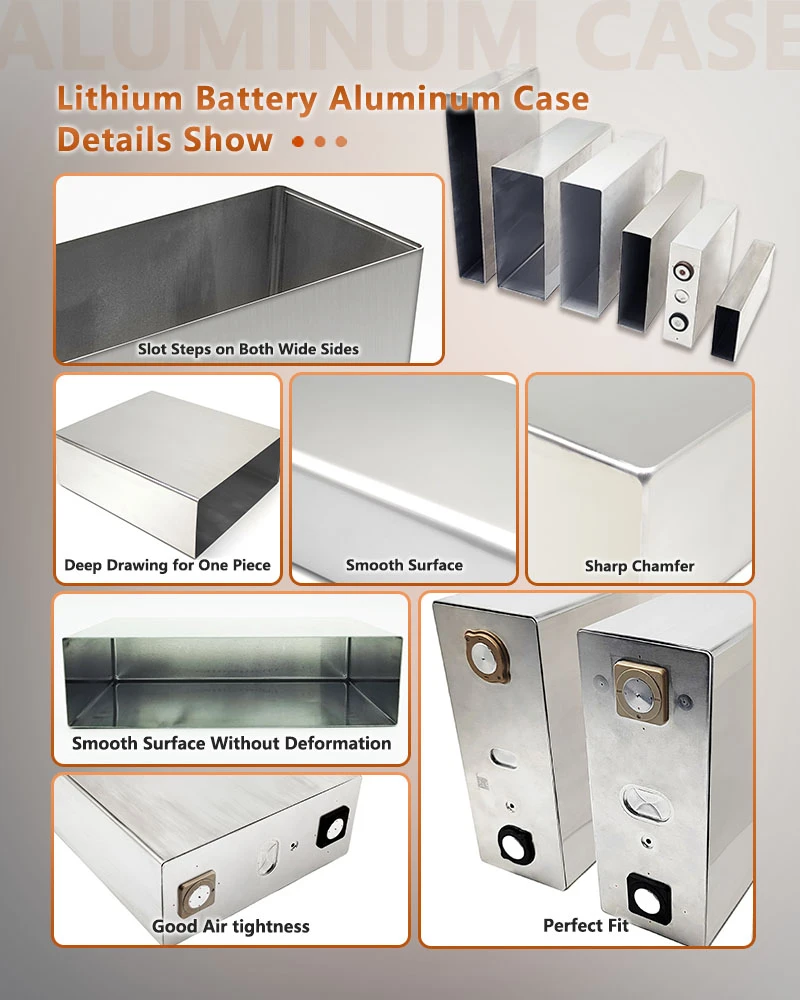
Качеството на продукта на New Energy Vehicle Aluminium Battery Case се отразява в няколко ключови детайла, които директно определят безопасността, последователността и ефективността на сглобяване на акумулаторните клетки. Еднаквостта на дебелината на стените е основна грижа. Чрез прецизен дизайн на матрицата и много{2}}контрол на процеса на изтегляне, ние гарантираме, че отклонението на дебелината на стената на всяка част от страничната стена на алуминиевата обвивка е в рамките на ±0,02 mm и няма локално изтъняване в областта на долния ъгъл, за да се избегне локално прегряване или недостатъчна механична якост, причинена от неравномерна дебелина на стената. Долният взривозащитен-вентил е основната защитна характеристика на алуминиевата обвивка на захранващата батерия. Използваме високо{7}}прецизна технология за отчитане, за да контролираме оставащата дебелина на взривозащитен-вентил между 0,03 mm и 0,08 mm. Отклонението на дълбочината на прореза не надвишава ±0,005 mm, а отклонението на налягането на разрушаване се контролира в рамките на ±0,2MPa, за да се гарантира, че освобождаването на налягането може да бъде отворено точно и постоянно, когато батерията има необичайно вътрешно налягане. Плоскостта на отворения край пряко влияе върху качеството на лазерното заваряване на алуминиевата обвивка и капака. Нашият процес на назъбване гарантира, че плоскостта на отворения край е под 0,05 mm, без неравности, без извиване и празнини, осигурявайки добър контактен интерфейс за последващо заваряване.
Чистотата на вътрешната стена е ключът към предотвратяването на микро-късо съединение в батерията. Ние използваме много-етапен процес на ултразвуково почистване, съчетан с високо{3}}температурно циркулационно изсушаване с горещ въздух, за да контролираме остатъчните частици по вътрешната стена на алуминиевата обвивка до не повече от 3 частици над 100 μm на парче. Можем също така да предоставим доклади от тестове за чистота и филтърни мембрани за проби от прахови частици според изискванията на клиента. По отношение на качеството на външната повърхност, външната стена на алуминиевата обвивка трябва да бъде гладка без рисунки, драскотини, ями или маслени петна. За външни части или алуминиеви корпуси със специални изисквания на клиента, ние също така осигуряваме автоматична оптична проверка на повърхностни дефекти за елиминиране на продукти с видими дефекти. Съгласуваността на размерите е основната гаранция за партиден монтаж. Ние прилагаме 100% онлайн проверка или високо{12}}пропорционална произволна проверка на ключови размери като дължина, ширина, височина, вътрешен диаметър на отворения край и дебелина на дъното на алуминиевата обвивка. Индексът на капацитета на процесите на размерите Cpk достига над 1,33, за да се гарантира взаимозаменяемост между множество партиди продукти.
В допълнение, заоблеността на структурата на валцования ръб и еднаквостта на радиуса на фаската също са важни детайли, които контролираме. Навитият ръб няма пукнатини или бръчки, а фаските са гладки и нямат остри ъгли, за да се избегне надраскване на диафрагмата или зъбците по време на процеса на сглобяване на батерията. Методът на опаковане също отразява подробно управление. Алуминиевата обвивка е опакована в анти-статични блистерни палети или чисти картонени кутии, а слоевете са разделени от несъдържаща сяра{4}}хартия или перлен памук, за да се предотвратят сблъсъци и драскотини по време на транспортиране и работа. Всеки палет е прикрепен с етикет на партида и QR код на отчет за проверка, за да се постигне пълна проследимост на процеса.
Производствен процес
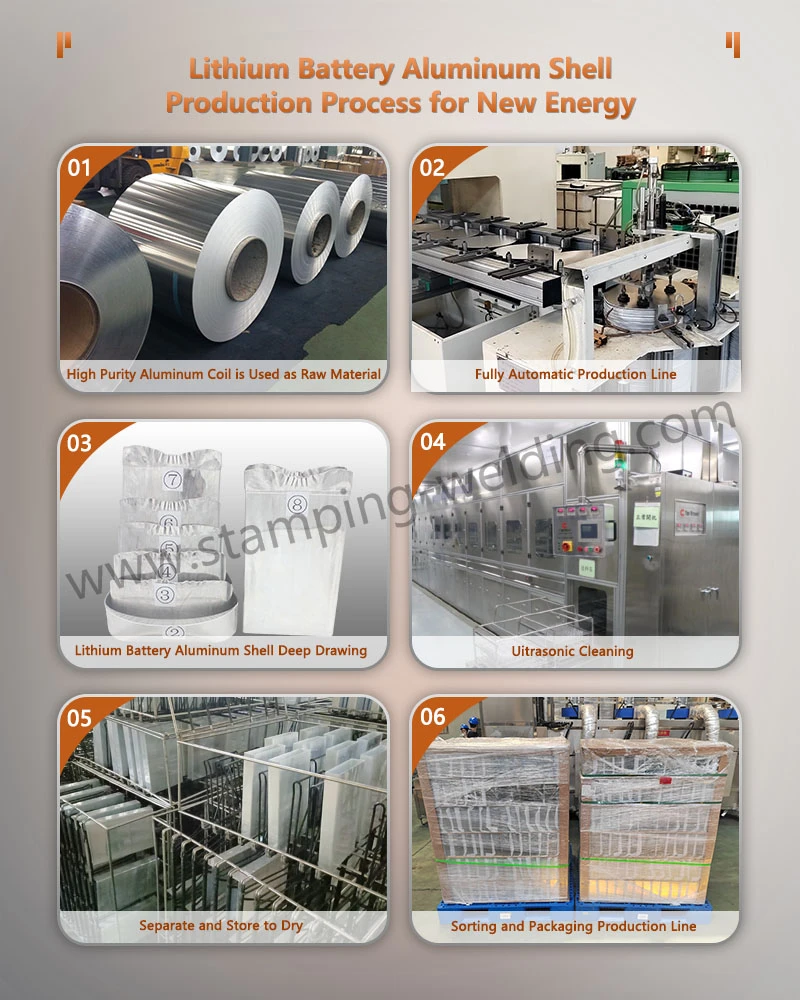
Производственият процес на щамповани алуминиеви ламарини включва основно сплескване на рулони, заготовка, много{0}}канално разтягане, рязане, щанцоване, оформяне на долния взривозащитен-вентил, почистване, сушене, проверка и опаковане. Първо, материалът на намотката се сплесква и запечатва. Алуминиевата намотка се развива и нивелира и след това се подава в матрицата за щанцоване на кръгли или квадратни заготовки (обикновено наричани алуминиеви дискове или алуминиеви квадратни листове). Процесът на заготовка трябва да гарантира, че ръбовете на заготовката са гладки и без-неравности, в противен случай ще се появят драскотини или точки на концентрация на напрежение по време на последващия процес на разтягане. Второ, множество разтягания. Заготовките се подават последователно в множество изтеглящи преси или много-щанцови изтеглящи матрици, като постепенно се намалява диаметърът и се увеличава дълбочината, и накрая се оформя желаната форма на корпуса. Броят времена на разтягане зависи от съотношението на дълбочината към диаметъра на алуминиевата обвивка (аспектно съотношение). Колкото по-голямо е съотношението на страните, толкова повече времена за разтягане са необходими. След всеки процес на изтегляне материалът става по-твърд поради работно втвърдяване. За алуминиеви черупки с по-голяма дълбочина трябва да се постави междинно отгряване между двата процеса на изтегляне. Трето, довършване на разрез и размер. Отвореният край на опънатата алуминиева обвивка обикновено има неравности или остатъчни стрии. Необходимо е отвореният край да се изреже плосък през процеса на рязане и да се гарантира, че толерансът на височината на отворения край е в рамките на ±0,1 mm.
За алуминиеви черупки, които изискват къдрене, е необходима предварителна обработка на къдрене след разрязване. Четвърто, оформя се долният взривозащитен-вентил. Взривозащитената{3}}структура на клапана се обработва чрез нарязване или частично изтъняване на дъното на алуминиевата обвивка. Дълбочината на нарязване и остатъчната дебелина на взривозащитения-вентил трябва да се контролират прецизно, за да се гарантира, че няма изтичане при нормално работно налягане и че той може надеждно да се спука и да освободи налягането, когато вътрешното налягане се повиши необичайно. Пето, чисто и сухо. По време на процеса на разтягане и щамповане на алуминиевата обвивка ще останат масло за щамповане, алуминиеви стружки и прах, които трябва да бъдат напълно отстранени чрез ултразвуково почистване или почистване със спрей. Почистващата среда обикновено използва екологично чисти почистващи агенти-на водна основа. След почистване се извършва сушене с горещ въздух, а чистотата се тества онлайн. Шесто, проверка и опаковане. Използвайте инструменти за измерване на изображения, детектори за херметичност, инструменти за измерване на дебелината на стените и друго оборудване, за да извършите пълни или произволни проверки на ключовите размери, херметичността и разпределението на дебелината на стената на алуминиевата обвивка.
След като премине проверката, той се опакова в чиста среда, обикновено в анти-статични палети или блистерни кутии, и всеки слой е разделен от-хартия без прах, за да се предотвратят сблъсъци и драскотини по време на транспортиране. В сравнение с щамповането на стоманена обвивка, процесът на щамповане на алуминиеви метали има по-строги изисквания за хлабина на матрицата, избор на смазка и контрол на скоростта на изтегляне, тъй като алуминият има добра пластичност, но е по-склонен към залепване и драскотини. Често срещан проблем при щамповането на алуминиева ламарина са надлъжните драскотини по страничните стени на алуминиевата обвивка. Това обикновено се причинява от износване на повърхността на матрицата, алуминиеви стърготини, които не успяват да бъдат издухани навреме, или повреда на смазката. Трябва да се предотврати чрез редовен ремонт на мухъл, онлайн прочистване и тестване на смазочни материали. За потребителски електронни алуминиеви черупки със специални изисквания за външен вид ще бъдат добавени процеси на повърхностна обработка като полиране, четкане, пясъкоструене или анодиране, за да се получи специфичен цвят или текстура. В областта на захранващите батерии чистотата на алуминиевия корпус е един от най-важните показатели за качество.
ЧЗВ
Въпрос: D Може ли да се използва алуминиева обвивка за цилиндрични батерии?
A: Да. Цилиндричните батерии също използват алуминиеви черупки, които обикновено се правят чрез много{1}}процес на изтегляне. Общите спецификации включват 18650, 21700, 26650 и т.н.
В: Каква е минималната дебелина на стената на алуминиевата обвивка?
О: Понастоящем минималната дебелина на стената на-масово произвежданите алуминиеви корпуси е около 0,2 мм. Специалните малки батерии могат да постигнат по-малко от 0,15 мм, но трябва да се оцени механичната якост и добива на обработка.
В: Магнитна ли е алуминиевата обвивка?
О: Чистият алуминий и алуминиевите сплави не са-магнитни материали и няма да пречат на магнитно чувствителните компоненти в системата за управление на батерията.
В: Взривозащитеният-клапан стандартен ли е?
О: Алуминиевата обвивка на захранващата батерия обикновено е снабдена с долен взривоустойчив-вентил като стандарт. За малки потребителски батерии можете да изберете дали да го добавите според вашите нужди.
свържете се с нас
Фокусираме се върху производството на високо{0}}прецизни метални части с усъвършенствано производствено оборудване и богат опит в индустрията. Ако търсите надежден партньор, моля свържете се с нас за подробни оферти и техническа консултация поАлуминиев корпус на литиево-йонна батерия.