


Трудности, дефекти и пълни технологични решения в процеса на щамповане на алуминиеви монтажни скоби
Mar 23, 2026
Трудности и често срещани дефекти в процеса на щамповане на сърцевината на алуминиеви монтажни скоби
Основната трудност при щамповане на аксесоарите за алуминиеви фотоволтаични скоби се крие в присъщите характеристики на алуминиевите сплави. В сравнение със стоманените плочи, техният прозорец за формиране е тесен и податлив на различни качествени дефекти.
Едната е слаба формоспособност и силна склонност към набръчкване, с тесен критичен диапазон между набръчкване и напукване, което затруднява балансирането.
Второ, степента на отскок е голяма и модулът на еластичност на алуминиевата сплав е само една-трета от този на стоманената плоча. След щамповане частите са склонни към еластично възстановяване, което затруднява прецизния контрол.
Третият проблем е лошото представяне на кантовете, което може да доведе до повърхностни дефекти като напукване и "портокалова кора" по време на процеса на кантиране.
Четвъртото е, че повърхностният оксиден слой има силна адхезия и по време на процеса на изтегляне той се трие силно в матрицата, което кара оксидния слой да се отлепи и да се прилепи към повърхността на матрицата, увреждайки матрицата и влияейки върху качеството на частите.
Петият проблем е, че след подрязването има големи неравности и силно натрупване на отпадъци, което не само влияе върху качеството на повърхността на алуминиевите аксесоари за соларен монтаж, но също така увеличава разходите за поддръжка на формата.
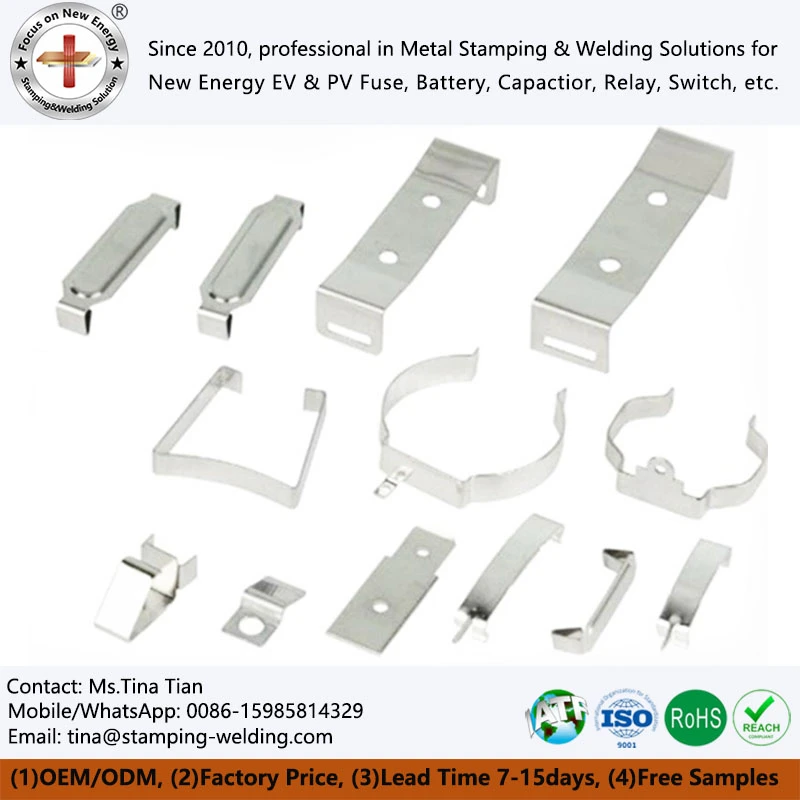
Алуминиеви монтажни скоби за продукти и критерии за проектиране на процеси
Научният дизайн на продукта и процеса е основата за избягване на дефекти при щамповане на алуминий и подобряване на производствената ефективност. При проектирането на водоустойчива слънчева релса от алуминиева сплав е необходимо да се опрости формата на частите, да се избегнат сложни структури и прекомерна дълбочина на формоване, да се осигури плавен преход между форма и дълбочина и да се проектира разумно радиуса на продукта, ъгъла на наклона на страничната стена и промените в дължината на линията на сечението на ямата.
В същото време увеличете опорните точки на вътрешната и външната плоча, за да подобрите устойчивостта на огъване на външната плоча. Дизайнът на фланеца трябва да бъде адаптиран към процеса на опаковане на ръба на ролката, а височината и толеранса на фланеца трябва да бъдат строго контролирани. При проектирането на процеса на алуминиева затягаща кука за покривна фотоволтаична опора е необходимо да се свърже дизайнът на продукта и матрицата, да се следват принципите на минимизиране на процеса, опростяване на матрицата и оптимизиране на разходите, да се определи разумно посоката на щамповане, дизайн на пръстена на ръба, настройка на линията на матрицата и допълнителни детайли на процеса и да се използват структури като изтеглящи ребра и всмукателни ребра за елиминиране на набръчкване и напукване на дефекти, приоритизиране на еднократен-продукт формоване и намаляване на процесите на оформяне.
Технология за симулация на щамповане и стратегия за контрол на отскока
Технологията за компютърна симулация се превърна в основното средство за научно производство на алуминиеви скоби за край на соларни панели за фотоволтаични системи за монтаж, които могат да предвидят дефекти предварително и да оптимизират параметрите на процеса. По време на процеса на симулация е необходимо да се осигури точно въвеждане на параметрите за работа на материала, да се избере разумно софтуер за симулиране, да се разделят мрежите с крайни елементи, да се зададат коефициенти на триене (обикновено 0,2 за алуминиеви плочи, по-високи отколкото за стоманени плочи) и да се съсредоточи върху оценката на дефекти като напукване, набръчкване и линии на удар. С помощта на технологията за компенсиране на матрицата за прогнозиране на отскок, точността на частите може да бъде подобрена. По отношение на контрола на отскока на алуминиева соларна средна скоба, в допълнение към повърхностната компенсация, трябва да се запази достатъчна повърхностна компенсация и надбавка за машинна обработка. По време на повърхностната компенсация, позицията на линията на матрицата не трябва да се коригира възможно най-много и трябва да се обърне внимание на разликите в процесните повърхности между процесите. Чрез съвместно управление с множество връзки, въздействието на отскока върху точността на частта може да бъде намалено.
Обобщение на процеса и точки за приложение
Ядрото на процеса на метално щамповане на алуминий е съсредоточено около характеристиките на материала от алуминиева сплав, от дизайна на продукта, планирането на процеса, оптимизирането на матрицата до приложението за симулация, контрол на отскока, формиране на пълна система за контрол на процеса. Алуминиевата сплав има отлична пластичност и силна обработваемост. Чрез разумно добавяне на сплавни елементи, силата му може да бъде подобрена и може да се адаптира към различни изисквания на сцената. Необходимо е обаче да се съсредоточите върху справянето с основните трудности като оформяне, набръчкване и отскок. Само чрез стриктно спазване на критериите за проектиране на премиум полирана алуминиева скоба за монтиране на знаци, оптимизиране на параметрите на матрицата и процеса и пълно използване на технологията за симулация и технологията за компенсиране на отскока, дефектите могат да бъдат ефективно намалени, производствените разходи да бъдат намалени и широкото приложение на технологията за щамповане на алуминиеви плочи в областта на лекото производство да бъде насърчавано.
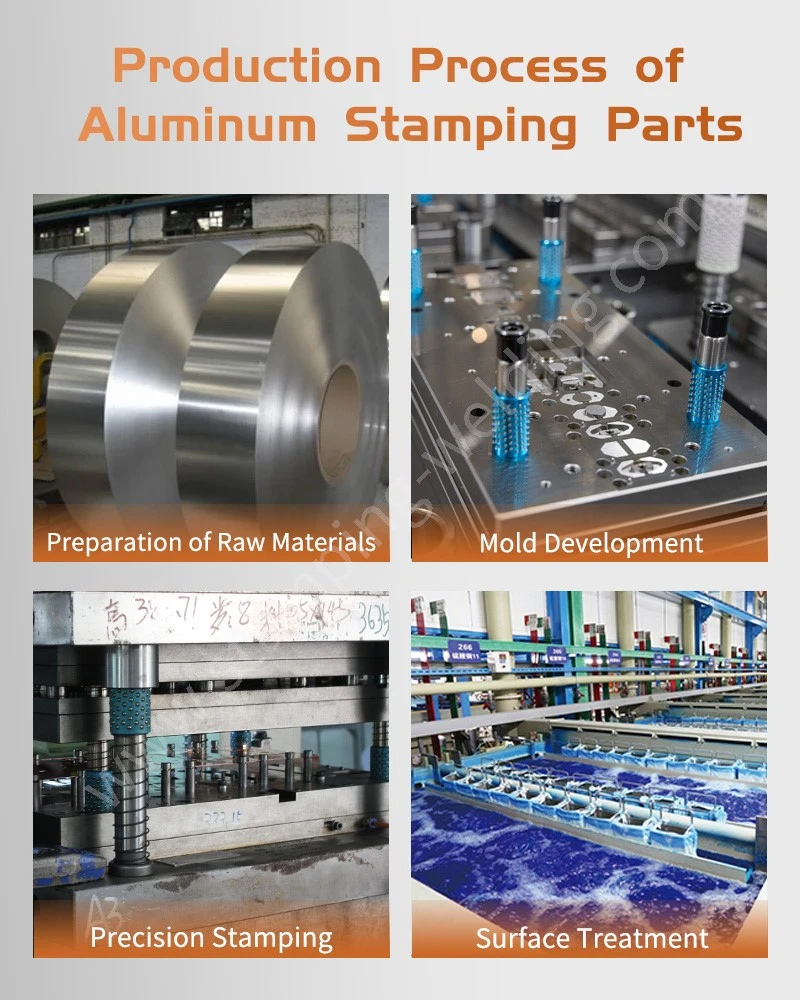
свържете се с нас
Ако имате някакви свързани нужди от оптимизиране на процеса на щамповане, дизайн на матрица или персонализиране на част отАлуминиеви монтажни скоби, моля не се колебайте да се свържете с нас за консултация по всяко време. Можем да разчитаме на професионален технически екип, за да предоставим индустриални стандартни решения за цялостен процес на щамповане на алуминиеви плочи, помагайки на проектите да подобрят качеството и ефективността и да стабилизират масовото производство.


