


Често срещани проблеми и решения в процеса на щамповане от неръждаема стомана
Jan 24, 2026
Основното значение на контрола на качеството в процеса на щамповане на неръждаема стомана
Технологията за щамповане от неръждаема стомана се използва широко в промишленото производство поради своите предимства при ефективно и прецизно формоване. Въпреки това, той е податлив на различни проблеми с качеството по време на производствения процес поради множество фактори като характеристики на материала, параметри на процеса и състояние на матрицата. Овладяването на причините и стратегиите за справяне с тези общи проблеми е ключът към осигуряване на качеството на детайлите за метално щамповане и подобряване на стабилността на производството. Следното ще предостави подробен преглед на типични проблеми, причини и основни решения в процесите на щамповане на неръждаема стомана.
Основни проблеми на повърхността и формоването: причини и мерки за противодействие
Повърхностните драскотини са често срещан дефект в качеството на повърхността на частите за щамповане от неръждаема стомана и тяхната основна причина се крие в относителното движение между детайла и повърхността на формата. Под действието на щампования натиск възниква директно триене между заготовката и локалната повърхност на формата. В същото време топлината на деформация, генерирана по време на процеса на пластична деформация на заготовката, ще доведе до отлагането на заготовката и металните остатъци върху повърхността на матрицата, което води до драскотини и ожулвания по повърхността на детайла, засягащи външния вид на продукта и последващата му годност за употреба.
Счупването на детайла е значителен проблем с качеството в процеса на щамповане на неръждаема стомана 304, особено при щамповането на аустенитна неръждаема стомана. Аустенитната неръждаема стомана има висок индекс на втвърдяване при студена обработка и претърпява мартензитна фаза, предизвикана от фазова трансформация по време на пластична деформация, която е крехка и склонна към напукване. С нарастването на деформацията индуцираното съдържание на мартензит също ще се увеличи синхронно и генерираното остатъчно напрежение също ще се повиши, което допълнително увеличава риска от напукване по време на обработката. От гледна точка на характеристиките на ламарината, еднаквостта на структурата на ламарината и ефективността на дълбокото изтегляне влияят пряко върху вероятността от счупване. Колкото по-равномерна е структурата и колкото по-добри са характеристиките на дълбоко изтегляне на ламарината, толкова по-малка е вероятността да се счупи. В допълнение, неравномерното напрежение по време на процеса на щамповане на ламарина от неръждаема стомана също е важен фактор: когато налягането на щанцата се прилага върху плочата от неръждаема стомана, устойчивостта на деформация в посока, перпендикулярна на повърхността на плочата, е най-висока, а устойчивостта на деформация в посока, успоредна на повърхността на плочата, е относително малка. Когато съпротивлението пречи на потока на ламарина в областта на фланеца, концентрацията на напрежение в областта на фланеца е податлива на деформация и материалите с недостатъчна армировка в рамото на поансона са по-склонни към счупване в тази област. Факторите на формите не могат да бъдат пренебрегнати, като малки празнини между формите, неравномерно подравняване на изпъкнали и вдлъбнати форми, недостатъчна точност на седалката на матрицата и насочването на матрицата, което ще влоши износването на матрицата; Дългосрочното непрекъснато щамповане на една и съща матрица води до прегряване на поансона или има проблем с ексцентричното натоварване в дизайна на матрицата (като страничната сила, генерирана в процеса на стъпково щанцоване, ъгъл на атака и срязване, което кара поансона да се накланя), което ще причини сериозно износване на матрицата и в крайна сметка ще доведе до счупване на детайла. За да се реши този проблем, производителността на персонализираното щамповане на неръждаема стомана може да бъде подобрена чрез оптимизиране на процеса на отгряване на ламарината, укрепване на ориентацията на равнинната деформация на вътрешните зърна, за да се увеличи устойчивостта на деформация. В същото време, по време на етапа на отстраняване на грешки в матрицата, разпределението на налягането може да бъде точно регулирано според състоянието на формоване на детайла, за да се избегне концентрацията на локално напрежение и да се намали вероятността от напукване.
Отскочната деформация е присъща характеристика на металните материали след щамповане. Неръждаемата стомана, поради по-високата си твърдост, има по-голямо отскок след щамповане на метал в сравнение с обикновените метални материали, което лесно може да доведе до отклонения в размера на продукта. Основното решение на този проблем се крие в ранното прогнозиране на етапа на проектиране на матрицата, което изисква точна оценка на количеството на отскок въз основа на характеристиките на отскок на материалите от неръждаема стомана, целенасочен дизайн на структурите на отскок и компенсация чрез моделиране на матрицата, за да се минимизира влиянието на деформацията на отскок върху точността на размерите на продукта.
Проблеми с мухъл и спомагателни материали: въздействие и контрол
Проблемът с захранването на матрицата ще повлияе пряко върху ефективността и качеството на продукта на прогресивното щамповане и причините за него са концентрирани главно в състоянието на матрицата и маслото за щамповане. Остротата на ръба на матрицата, размерът на модула на влизане и рационалността на празнината са основните фактори на матрицата, които определят дали има пренасяне на материал. Пасивирането на острието, неправилният модул на влизане или неразумната междина могат да доведат до невъзможност на заготовката да се отдели плавно от матрицата след заготовки за щамповане на метална стомана, което води до пренасяне на материал. Освен това, ако се използва не-специализирано масло за щамповане, маслото е склонно към окисляване по време на употреба, което води до проблеми като желиране и повишен вискозитет, което също може да причини захранване на матрицата и да повлияе на непрекъснатостта на производството.
Рационалността на избора на материал за изпъкнали и вдлъбнати форми влияе пряко върху експлоатационния живот на матрицата и качеството на малките части за щамповане от неръждаема стоманена ламарина по поръчка. Неръждаемата стомана има висока твърдост и износването и разкъсването на режещия ръб на формата е относително по-голямо по време на процеса на щамповане. Ако материалът на изпъкналите и вдлъбнати форми не е избран правилно, могат да възникнат проблеми като бързо износване и отчупване на режещия ръб, което не само увеличава разходите за поддръжка на матрицата, но също така влияе върху точността и консистенцията на продукта. Следователно, когато избирате материали за изпъкнали и вдлъбнати форми, е необходимо да съпоставите материалите на матрицата със съответната устойчивост на износване и здравина според специфичната твърдост на обработения материал от неръждаема стомана, за да се гарантира, че формата е подходяща за тежките работни условия на фабричното щамповане на неръждаема стомана.
Последваща{0}}обработка и цялостен контрол: ключ към осигуряване на качество
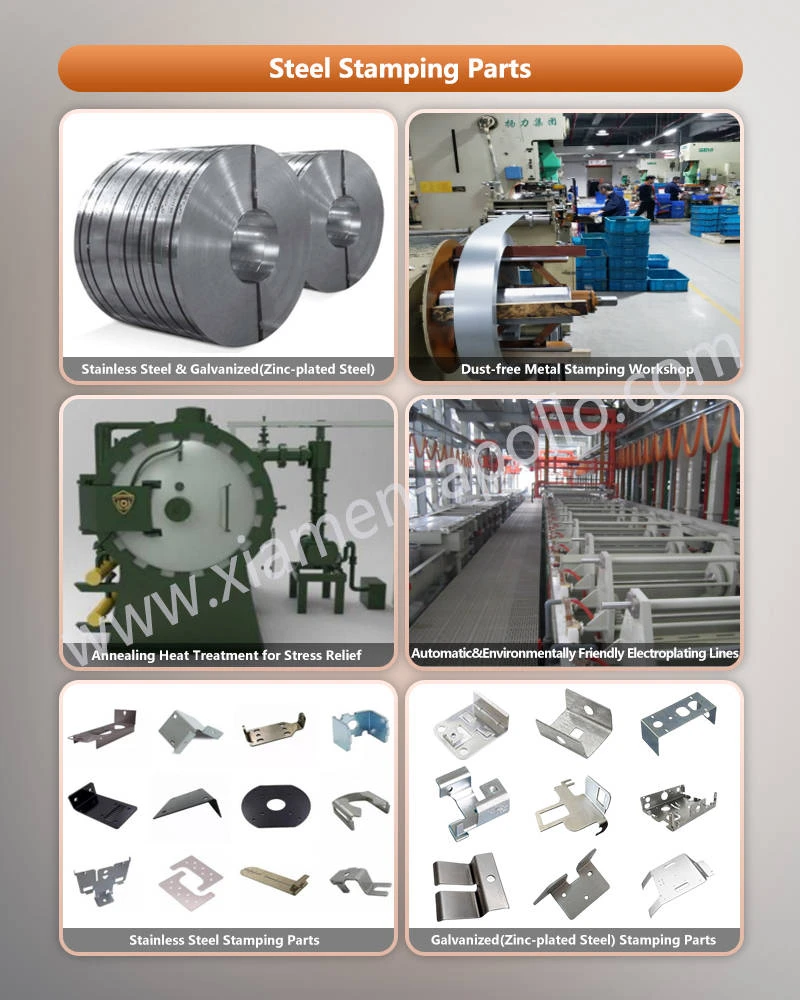
Проблеми,-свързани с термична обработка, често възникват при части за щамповане от неръждаема якост с високи изисквания за твърдост. Тези видове продукти често се сблъскват с противоречие между твърдостта и трудността на разтягане: колкото по-висока е твърдостта на материала, толкова по-трудно е разтягането и формоването. Следователно, в някои сценарии трябва да се приеме процесът на „повторно нагряване след формоване“, за да се изпълнят изискванията за крайна твърдост. Въпреки това, по време на процеса на топлинна обработка детайлът е склонен към деформация поради температурни промени и освобождаване на напрежението, което се отразява на точността на размерите на стоманените електрически части. В тази връзка е необходимо да се вземе предвид напълно деформацията след термична обработка в ранния етап на проектиране на матрицата и да се намали влиянието на деформацията на термичната обработка върху качеството на продукта чрез оптимизиране на структурата на матрицата, запазване на компенсацията на деформацията и други методи.
Като цяло, разумното подреждане на процесите на щамповане, изборът на специализирано масло за разтягане на щамповане и използването на надеждни суровини са основните гаранции за подобряване на качеството на щампованите части за заваряване на стомана и избягване на различни често срещани проблеми. Контролът на качеството на техниките за щамповане на метали трябва да вземе предвид множество измерения, като характеристики на материала, дизайн на формата, параметри на процеса и спомагателни материали. Чрез задълбочено разбиране на причините за различни често срещани проблеми, оптимизиране на решенията на процеса и контролиране на ключови връзки, стабилността на качеството на частите за щамповане може да бъде ефективно подобрена. Нашата компания може да осигури разумноЩамповане от неръждаема стоманарешения, намаляване на производствените загуби и осигуряване на ефективно и организирано производство.
свържете се с нас


